


在通风排烟管件生产中,烟道弯头拉伸成型液压机是不锈钢、碳钢弯头深拉伸加工的核心设备。模具作为直接决定弯头成型质量的部件,模具拆装、对位校准、间隙调试和液压垫压边参数设置,都会直接影响成品效果。很多车间在更换弯头模具后,有可能会出现管件起皱、侧壁拉裂、弯头弧度偏移、壁厚不均匀等问题,大多是模具安装不规范、液压垫参数匹配不当造成。掌握标准化的模具更换与调试操作要点,能够减少试模材料损耗,缩短设备停机时间,稳定烟道弯头产品品质。
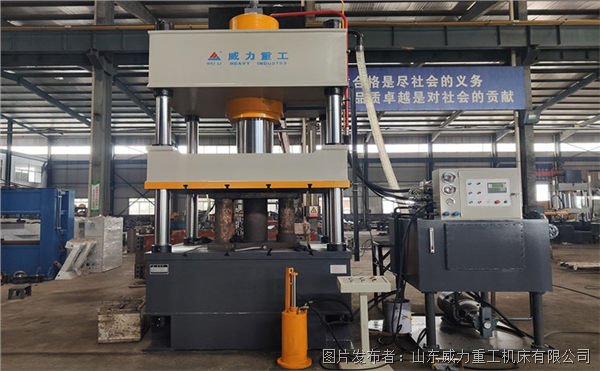
模具更换前,一定要做好设备与安全准备工作。首先停机泄压,将液压机滑块回程至最高位置,关闭设备总电源,释放油路残余压力,防止误操作带来安全风险。清理工作台面、滑块下端面,去除铁屑、油污、残留废料,保证模具安装基准面干净平整,杂物会造成模具安装倾斜,直接引发拉伸时受力不均。根据新模具重量准备起重工具,核对上下模型号,确认模具规格、导向结构与待加工烟道弯头匹配,检查模具刃口、成型曲面有无磕碰损伤、裂纹,避免带缺陷模具上机,造成批量废品。
模具吊装就位,先固定下模。将下模具平稳放置在工作台定位区域,对齐模具定位基准,利用工作台 T 型槽装入螺栓初步锁紧,不要一次性完全锁死,预留微调空间。随后吊装上模,缓慢下降滑块,使上模模腔与下模凸模缓慢合模,观察导向柱、导套对位情况,保证上下模导向结构顺利配合,无卡滞、偏移现象。对位完成后锁紧上模固定螺栓,再次缓慢点动滑块,多次轻合模,检查上下模四周间隙是否均匀。确认对位无误后,依次紧固下模全部螺栓,螺栓锁紧力度保持一致,防止模具受力偏斜。
模具间隙调试是烟道弯头拉伸的关键环节。薄板拉伸成型对模具间隙要求严苛,间隙过小,板材拉伸时摩擦力过大,弯头侧壁容易被拉断;间隙过大,板材受压后容易失稳起皱。调试时,根据板材厚度设定基础间隙,采用塞尺多点检测模具四周间隙,观察合模状态下间隙差值。针对烟道弯头这种异型拉伸件,弯头圆弧区域、直边区域间隙需求存在一定的差异,需要分区微调,保证板材流动顺畅。间隙调试完成后,手动点动滑块完成空行程往复运动,全程检查有没有刮模、磕碰、干涉问题,确认模具运动顺畅。
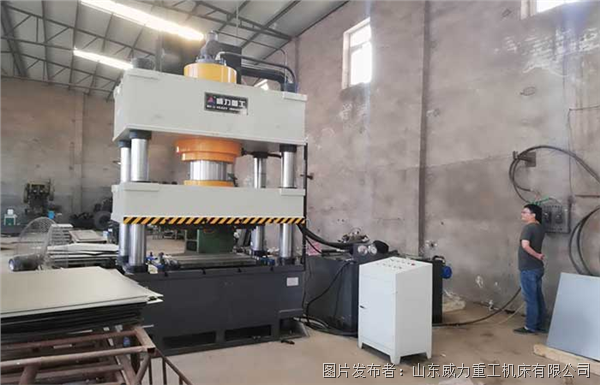
液压垫参数调试是控制压边力,解决弯头起皱开裂的核心。烟道弯头拉伸成型依靠液压垫提供稳定压边力,压边力太小,板材边缘容易起皱;压边力过大,材料拉伸阻力上升,管件易发生拉裂。先根据板材材质、板厚、弯头尺寸,设定基础压边压力,压力从低值逐步上调,禁止一次性直接设置高压。采用小块同材质板材进行试拉伸,观察试坯成型状态。如果弯头法兰位置出现褶皱,适当提高液压垫压边力;若弯头圆弧位置出现撕裂,则降低压边力,同时下调滑块工进速度,减缓板材拉伸流动速率。反复小幅度调整参数,直到试坯成型无起皱、开裂,壁厚变化均匀,再保存这套工艺参数,用于批量生产。
试模完成后,还需要做成品尺寸校验,测量弯头圆弧、口径、壁厚等指标,确认成品符合图纸要求。在批量生产前,再次复查所有紧固螺栓,防止加工震动造成螺栓松动,按时进行检查模具的温度、润滑状态,对模具成型曲面涂抹拉伸润滑油,降低板材与模具之间的摩擦。
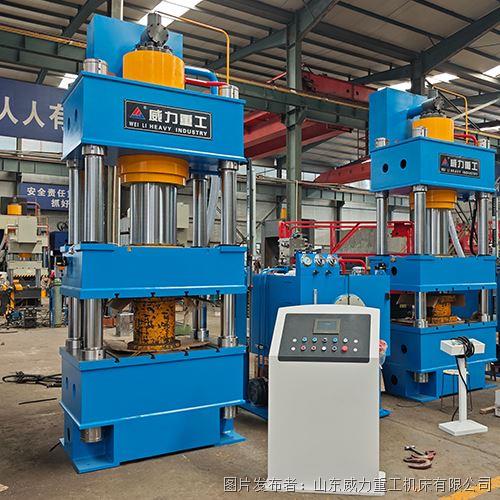
日常生产中,每次更换不一样的规格弯头模具,都需要完整执行这套调试流程。操作人需要做好记录,把不一样的规格弯头对应的模具间隙、液压垫压力、滑块速度参数存档,后续再次换模时可以直接调用,大幅度缩短调试周期。规范执行模具更换与调试操作,不但可以降低试模原料损耗,减少废品率,也能降低模具非正常磨损,延长模具常规使用的寿命,保障烟道弯头拉伸成型液压机长时间稳定生产。


